

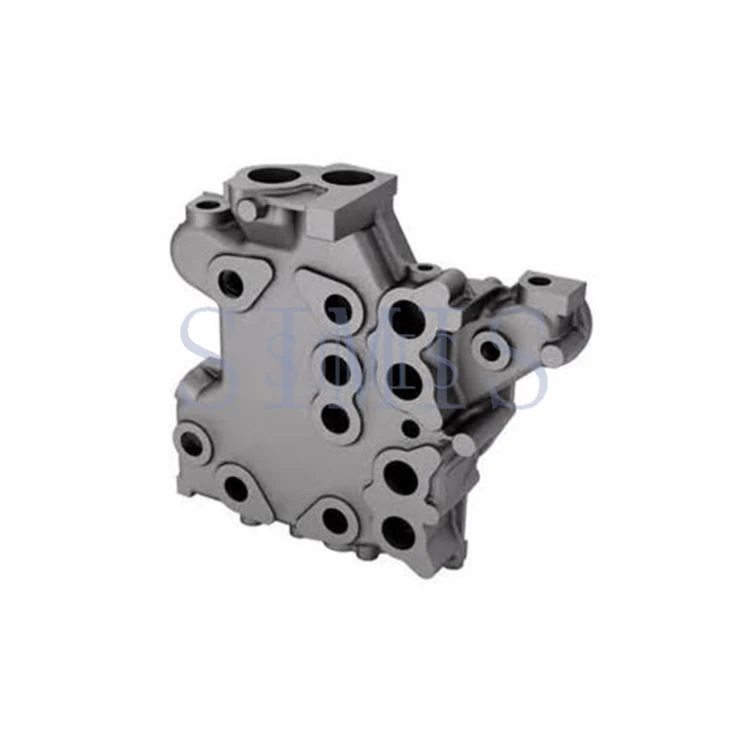
Лиття рам-дробарки для важких навантажень|Лиття OEM зі сталі та сплавів
Надміцний конструкційний компонент-, розроблений для щокових, конусних і гіраційних дробарок. Створено, щоб витримувати високі-динамічні ударні навантаження, інтенсивні сили стиснення та безперервне абразивне зношування під час гірничодобувних робіт і переробки інертних матеріалів.
Доступні типи:Основні рами щокової дробарки, поворотні щелепи, ковзанки та регулювальні кільця.
Вага:Від 500 кг до 50 000 кг на одну заливку.
Стандарт виробництва:Виготовлення на замовлення суворо відповідно до технічних креслень покупця, специфікацій ASTM, DIN, EN або JIS.
Технічні характеристики
|
Параметр |
Специфікація Діапазон / Стандарт |
|
Оцінки матеріалів |
ASTM A128 (марганцева сталь Хедфілда), ASTM A27 / A216 лита вуглецева сталь, низьколеговані сталі (42CrMo, 35SiMn) |
|
Твердість обробленої поверхні |
Сідла підшипників і зони сполучення-під високими навантаженнями загартовані та відпущеніHBW 220–280(налаштовується для вимог до навантаження) |
|
Допуск на розміри |
ISO 8062-3 CT10 до CT12 (як литі), механічно оброблені поверхні до ISO 2768-m / DIN 7168 |
|
Діапазон ваги |
0,5 тонни – 50 тонн |
|
Термічна обробка |
Загартування водою, повний відпал, нормалізація, загартування та відпустка |
|
Оздоблення поверхні |
Дробеструйна обробка, дефекти зварних швів відшліфовані врівень, ґрунтовка з-антикорозійним промисловим покриттям |
Матеріал і процес
1. Вибір матеріалу та металургія
Рами дробарок вимагають високої межі текучості в поєднанні з поглинанням ударів.
Марганцева сталь (Mn13Cr2, Mn18Cr2):Робота-твердіє під ударом, ідеально підходить для-зон високого зносу.
Лита легована сталь:Вибрані за структурну жорсткість і високу стійкість до втоми в корпусах основної рами.
Плавка в індукційній печі з прямим спектрометричним хімічним аналізом перед заливкою для забезпечення точного балансу вуглецю та сплаву.
2. Процес формування та заливки
Фуранова смола з піску:Використовується для високої стабільності розмірів і чудової обробки поверхні, що зменшує термічну деформацію під час затвердіння.
Комп’ютерне-моделювання (MAGMASOFT):Симуляція затвердіння та заповнення виконується перед виготовленням шаблону для усунення внутрішніх усадочних порожнин, гарячих точок і ризиків включень у важких секціях.
Механічна обробка
Необроблені виливки піддаються важкій- механічній обробці для забезпечення точних сполучених поверхонь, корпусів підшипників і отворів для штифтів.
В-власні обробні засоби:
- Розточувальні й фрезерні верстати-підлогового типу (розмір столу до 8 м × 4 м) для вирівнювання великої рами.
- Вертикальні токарні верстати з ЧПУ для круглих фланців і посадочних кілець.
Контроль точності:Критичні допуски на отвір утримуються в межах ±0,02 мм для забезпечення належної посадки підшипника та центрування валу під навантаженням.
Контроль якості та сертифікати
Перед відправкою кожна рама дробарки проходить ретельну багатоетапну- перевірку, щоб запобігти структурним збоям у польових умовах, що підтверджується визнаними галузевими стандартами (керування ливарним виробництвом, сертифіковане ISO 9001:2015).
Не-руйнівний контроль (NDT):
- Ультразвукове випробування (UT) за ASTM A609 для внутрішньої міцності товстих секцій.
- Випробування магнітними порошками (MT) згідно з ASTM E709 для виявлення поверхневих і -поверхневих розривів.
Руйнівні випробування:Випробування на розтягнення, ударне випробування з V-надрізом за Шарпі (від -40 градусів до кімнатної температури) і випробування на твердість за Брінеллем/Роквеллом, виконане за доданими тестовими купонами.
Перевірка розмірів:Лазерний трекер і 3D-координатне вимірювання для загальної геометричної перевірки за моделями CAD.
Додатки
Первинні щокові дробарки
Основний корпус і вузли поворотних губок поглинають високі ударні навантаження від первинної подачі породи.
Гіраторні та конусні дробарки
Основні рами та верхня/нижня оболонки піддаються безперервній втомі від стиснення.
Видобуток корисних копалин
Видобуток твердих порід, відновлення металевих руд (заліза, міді, золота) і дроблення цементного клінкеру.
OEM / Налаштування
Прийнятні формати малюнків:креслення STEP, IGES, SolidWorks, AutoCAD (DWG/DXF) і PDF.
Розробка шаблону:Швидко{0}}виготовлення візерунка з використанням фрезерування деревини/пінопласту з ЧПК на основі розрахунків-коефіцієнта усадки, характерних для марок сталевих сплавів.
Простежуваність:Номери нагріву, звіти про випробування матеріалів (MTR) і звіти про перевірку неруйнівного контролю постійно вибиті на кожній виливці.
Запит на котирування
Щоб отримати офіційну пропозицію протягом 24 годин, надайте наступні дані:
Інженерне креслення:2D-креслення з допусками на обробку та 3D-модель (бажано формат STEP).
Специфікація матеріалу:Вимоги щодо класу або механічних властивостей ASTM/DIN (включаючи будь-які специфікації твердості).
Кількість і розмір партії:Вимоги щодо річного обсягу або-одноразового прототипу.
Цільовий порт доставки:Морський порт призначення для оцінки вантажу.
FAQ
З: Який процес лиття ви використовуєте для важких рам дробарки?
В: Ми використовуємо піщане формування з фуранової смоли в поєднанні з комп’ютерним-моделюванням затвердіння (MAGMASOFT), щоб забезпечити щільні-структури без дефектів у важких-профілях сталевих виливків.
Питання: Чи можете ви надати звіти про випробування матеріалів (MTR) і сертифікати НК разом із відправленням?
A: Так. Кожна поставка включає повну документацію, включаючи аналіз хімічного складу, результати випробувань механічних властивостей та звіти про перевірку UT/MT, які можна відстежити за номером нагріву, вибитим на відливці.
Питання: Який типовий час виготовлення рами дробарки на замовлення?
A: Розробка нового шаблону, лиття, термічна обробка, груба/чистова обробка та перевірка зазвичай вимагають від 8 до 12 тижнів, залежно від ваги компонента, складності та обсягу обробки.
З: Як запобігти внутрішній усадці та пористості товстих{0}}відливок?
Відповідь: Ми застосовуємо комп’ютерне моделювання для розробки оптимальних литникових і вертикальних систем, забезпечуючи спрямоване затвердіння, що подає рідкий метал у важкі секції, коли вони охолоджуються.
З: Яку максимальну вагу окремої-деталі може витримати ваш ливарний цех?
В: Наше підприємство обладнано для лиття монолітних-виливків зі сталі та сплавів загальною вагою до 50 000 кг.
З: Ваші виливки повністю оброблені чи ви постачаєте-литі компоненти?
A: Ми пропонуємо обидва варіанти. Більшість рам дробарок постачаються повністю готовими до-обробленими отворами для підшипників (з точністю до ±0,02 мм), монтажними поверхнями та отворами під штифти, готовими до негайного складання.
Популярні Мітки: лиття рами дробарки, Китай, виробники, постачальники, фабрика, індивідуальні